 Jihoz tanlash
CNC tokarlik stanogi — sotib olayotganda nimalarga e'tibor berish kerak
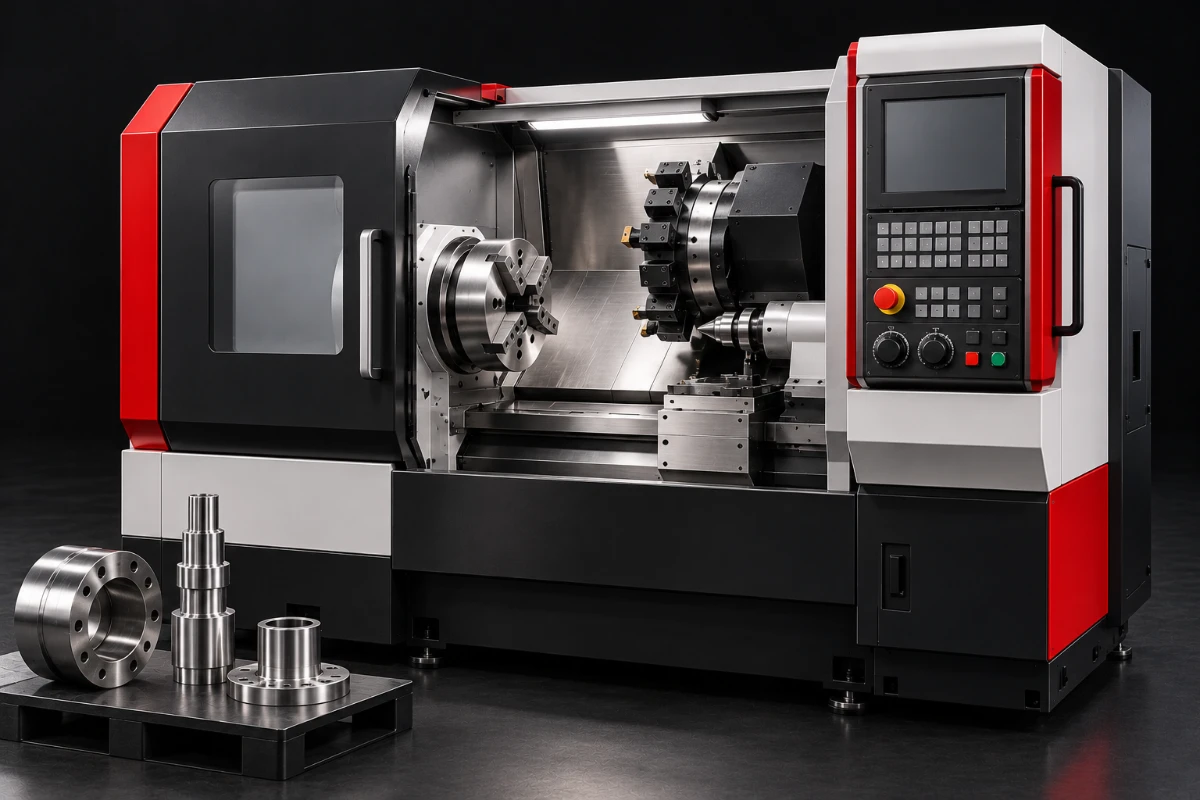
CNC tokarlik stanogini ko‘pincha rasm va narxlar ro‘yxatidagi narx bo‘yicha tanlaydilar, keyin esa yarim yil uzunlik bo‘yicha cheklov, kesuvchi asbob uchun quvvat yetishmasligi yoki ehtiyot qismlari ikki oy davomida keladigan stoyka bilan kurashadilar. Aslida o‘nlab qatorli texnik xususiyatlar emas, sizning mahsulot nomingizga mos besh-olti parametr muhim.
Quyida — sizga universal stanok emas, aynan CNC tokarlik stanogi kerakligini qanday aniqlash, Xitoy ishlab chiqaruvchisining texnik xususiyatlarini qanday o‘qish, sexda nimalarni tayyorlash va qabulni qanday o‘tkazish haqida. Yakunida — nazorat ro‘yxati va texnik topshiriqdan ishga tushirishgacha bo‘lgan harakatlar tartibi.
CNC tokarlik stanogi nima va u ishlab chiqarishda qanday vazifalarni hal qiladi
CNC tokarlik stanogining tuzilishi oddiy: X va Z o‘qlari bo‘yicha harakatlanish (va revolver kallagining burilishi) operatorning qo‘li bilan emas, balki dastur bilan boshqariladi. Universal stanokdan asosiy farqi shu: qismdan qismga takrorlanuvchanlik. Qo‘lda boshqariladigan stanokda o‘lchamlar tarqoqligi tokarning malakasiga bog‘liq bo‘lsa, CNCda u stanok geometriyasi va dastur sifati bilan belgilanadi.
Ishlab chiqarishdagi odatiy vazifalar:
- seriyali vallar, vtulkalar, flanetslar, shtutserlar, o‘qlar, podshipnik korpuslari;
- uskunalarni o‘z-o‘zini ta'mirlash uchun qismlar — boltlaridan gidrotsilindrlargacha;
- rezbalar, kanavkalar, faskalar ochish, doimiy aniqlik bilan ichki yo‘nish;
- 20–200 donadan iborat kichik seriyalar, bu yerda dasturni qayta sozlash soatlar emas, daqiqalar oladi.
Universal stanok ham kerak bo‘lib qoladi: yakka ta'mirlash qismlari, zagotovkalarni kesish, xodimlarni o‘qitish. CNC tokarlik stanogi takrorlanuvchi nomenklaturada o‘zini oqlaydi, bu yerda o‘lchamni doimiy nazoratsiz qabul maydonida ushlab turish muhim. Seriyada CNC tokarlik stanogining unumdorligi qo‘lda boshqariladigan stanokdan bir necha baravar yuqori, buning hisobiga sozlash tezligi va barqaror sikl.
Agar sizning parkingizda faqat tokarlik ishlari bo‘lmasa, metallga ishlov berish uskunalarini butunlay ko‘rib chiqish mantiqan: CNC frezalash stanogi va metall kesish uchun lazer stanogi ko‘pincha qo‘shni operatsiyalarni yopadi va uchastka joylashuvini o‘zgartiradi. Bunday tizimlarning ishlash printsipi haqida asosiy ma'lumotlar Wikipedia'dagi raqamli dasturiy boshqaruv haqidagi maqolada mavjud.
Stanok turlari: qiya va gorizontal staninali, yuritmali asbobli, tokarlik-frezalash markazlari
Joylashuv qaysi qismlarni stanok tez bajarishini, qaysilarini esa azobga aylantirishini belgilaydi. Asosiy variantlarni ko‘rib chiqamiz.
| Turi | Qachon mos keladi | Cheklovlar |
|---|---|---|
| Gorizontal stanina, qattiq tayanch | Vallar va vtulkalar, oddiy aylanish jismlari, o‘rta seriyalar | Qirqim kesish zonasida to‘planadi, chiqarish sekinroq |
| Qiya stanina (odatda 30–45°) | Intensiv yo‘nish, qirqimni tez olib tashlash, seriyada yuqori aniqlik | Qimmatroq, fundamentga talabchan |
| Yuritmali asbob bilan | Yassi qirqimli, ko‘ndalang teshikli, pazli qismlar — ikkinchi o‘rnatishsiz | C o‘qi va murakkabroq dastur kerak |
| Tokarlik-frezalash markazi | Murakkab korpus qismlarini «bir o‘rnatishda» | Narxi va sozlash yuqori, oddiy vallar uchun ortiqcha |
Amaliy qoida: agar qismlarning 70 foizida yassi qirqimlar, radial teshiklar yoki pazlar bo‘lsa, yuritmali asbob ikkinchi operatsiyani olib tashlash hisobiga o‘zini oqlaydi. Faqat vallarni yo‘nish uchun unga pul to‘lashning hojati yo‘q. Qiya staninali tokarlik stanogi qattiq rejimlarda va seriyada yutuq beradi: qirqim pastga ketadi, kesish zonasi tiqilib qolmaydi, operatorga xizmat ko‘rsatish osonroq.
Texnik xususiyatlardagi asosiy ko‘rsatkichlar: ishlov berish diametri va uzunligi, patron, aylanishlar, quvvat, aniqlik
Xitoy stanogining texnik xususiyatlarida o‘nlab qatorlar bor, lekin sizning nomenklurangizni aslida bir nechta parametr cheklaydi. Ro‘yxatingizdagi eng «uzun» va eng «qalin» qismdan kelib chiqing.
- Stanina ustidagi va support ustidagi maksimal diametr — ikkinchisi muhimroq: u kesuvchi ostiga aslida nima sig‘ishini belgilaydi.
- Markazlar orasidagi ishlov berish uzunligi — qisish va asbobni keltirish uchun 10–15% zaxira bilan oling.
- Patron — diametri va mahkamlash turi; og‘ir zagotovkalar uchun mos qisish kuchiga ega kulachokli kerak.
- Aylanishlar va asosiy yuritma quvvati — cho‘qqi emas, sizga kerakli aylanishlardagi quvvatni hisoblang.
- Aniqlik — reklamadagi «0,001 mm gacha» emas, geometrik aniqlik normalari va pozitsiyalash takrorlanuvchanligiga qarang.
Oddiy hisob: diametri 120 mm va uzunligi 400 mm bo‘lgan qism. Support ustidagi diametri 130 mm va markazlar uzunligi 500 mm bo‘lgan stanok uni oladi, lekin boshqa kesuvchi uchun zaxira deyarli qolmaydi. Agar o‘sishni rejalashtirsangiz, keyingi o‘lcham pog‘onasini qo‘ying.
Yo‘naltiruvchilar va mexanika: chiziqli relslar sirpanishga qarshi, SHVP, orqa babka va revolver kallagi
Mexanika resursni va stanok bir yillik ishdan keyin aniqlikni qanday ushlab turishini belgilaydi. Sirpanish yo‘naltiruvchilari (toblangan, qo‘lda yoki avtomatik moylash bilan) yuqori qattiqlik beradi va tebranishni yaxshiroq so‘ndiradi — bu og‘ir yo‘nish va zarbli yuklamalar uchun dalil. Aylanma chiziqli relslar xizmat ko‘rsatishda soddaroq, kamroq eskiradi va harakat tezligi yuqori, lekin qirqim bilan ifloslanishga sezgirroq va himoyani talab qiladi.
O‘qlardagi SHVP (sharikli vintli uzatma) CNC uchun norma; aniqlik sinfini va qirqimdan himoya mavjudligini tekshiring. Revolver kallagi: pozitsiyalar soni (8–12 odatda yetarli), asbobni almashtirish vaqti va kesuvchilarni mahkamlash turi. Orqa babka — qo‘lda yoki gidravlik bosim bilan; uzun vallar uchun lyunet kerak, aks holda egilish o‘lchamni buzadi.
Qabuldagi tekshiruvlar: 20–30 ta bir xil qismni ishlab chiqing va o‘lchang — tarqoqlik e'lon qilingan qabul maydoniga sig‘ishi kerak. Supportni bo‘sh yurishda turli surishlarda tebrating: lyuft va silkinishlar yo‘l qo‘yilmaydi. Yo‘naltiruvchilar turlarini va ularning yuklama ostidagi xatti-harakatini yo‘naltiruvchilar tavsifidan solishtirish mumkin.
CNC tizimi va yuritmalar: keng tarqalgan stoykalar farqi, servis va ehtiyot qismlar uchun nima muhim
Stoyka — bu faqat dasturlash qulayligi emas. Bu Toshkentda servis, ehtiyot qismlar va mutaxassislarning mavjudligi. Keng tarqalgan tizimlar — FANUC, Siemens, GSK va ularning analoglari: birinchi ikkitasida mahalliy sozlovchilar tajribasi ko‘proq va hujjatlar bilan osonroq, byudjet stoykalarida narx pastroq, lekin servis va ehtiyot qismlar yetkazib beruvchiga bog‘liq.
Mana odatiy xato: «Arzonroq stoyka qo‘ying, operator tushunib oladi». Bu nima bilan tahdid qiladi: yaqin atrofda sozlovchi bo‘lmasa, haftalab to‘xtab qolish. Qanday oldini olish: shahringizda CNC tokarlik stanogi uchun stoykaga kim xizmat ko‘rsatishini tekshiring va o‘qitishni shartnomaga kiriting.
| Mezon | Nimani tekshirish kerak | Nima uchun muhim |
|---|---|---|
| Stoykaning tarqalganligi | Mintaqada sozlovchilar va dasturchilar bormi | Stanokning to‘xtab qolishi arzonlashmaydi |
| Yuritmalar va dvigatellar | Stoyka bilan mosligi, sotuvda mavjudligi | Uzelni oylab kutmasdan almashtirish |
| Hujjatlar | Qo‘llanma va elektr sxemalari tushunarli tilda | O‘z kuchingiz bilan ta'mirlash |
| Dasturlarni zaxiralash | USB, tarmoq, stoyka xotirasi | Dasturlarni yo‘qotish — kunlarni yo‘qotish |
Yetkazib beruvchidan stoykaga kim xizmat ko‘rsatishini va ehtiyot qismlar qayerda ekanligini so‘rang. «Xitoyga yuboramiz» degan javob haftalab to‘xtab qolishni anglatadi. CNC tokarlik stanogi uchun stoyka tanlashda narxdan kam bo‘lmagan darajada mahalliy servis qo‘llab-quvvatlashi mavjudligiga qarang.
Asbob-uskunalar va sexni tayyorlash: patronlar, lyunetlar, SOJ, qirqim chiqarish, fundament va elektr ta'minoti
Stanok ishlash uchun kerak bo‘lgan narsalarning yarmisiz keladi. Uchastkani va asbob-uskunalarni oldindan tayyorlang, aks holda CNC tokarlik stanogini ishga tushirish to‘xtab qoladi.
- Fundament: stanok va yondashuvlar uchun maydon zaxirasi bilan beton plita; og‘ir modellar uchun — ishlab chiqaruvchi talablariga ko‘ra mustahkamlangan.
- Elektr ta'minoti: mos kesimdagi alohida liniya, barqaror kuchlanish, yerga ulash. Kuchlanishning pasayishi yuritmalarga zarar yetkazadi.
- Havo: pnevmoqisish va puflash uchun siqilgan havo, namlik ajratgich bilan.
- SOJ va qirqim chiqarish: bak, nasos, qirqim yig‘ish tizimi — ularsiz seriya tozalashga aylanadi.
- Asbob-uskunalar: patronlar, lyunetlar, kesuvchi ushlagichlar, materiallaringizga mos kesuvchilar to‘plami.
Stanok kelishidan oldin tekshiruv: elektr ta'minotini ulang va yuklama ostida kuchlanishni o‘lchang — pasayish ishlab chiqaruvchi ruxsat etgan chegaradan chiqmasligi kerak. Plitaning tekisligini nivelir bilan tekshiring: asosning qiyshayishi qismlarda konuslik beradi.
Ortiqcha to‘lamaslik uchun: qism va seriyaga mos tanlash, zavodni tekshirish, qabul va ishga tushirish
Xato: «Kattaroq stanok olamiz, bo‘laveradi». Xavf: quvvat va maydon uchun ortiqcha to‘lov, shu bilan birga qismingiz uchun uzunlik yoki patron yetmaydi. Qanday oldini olish: diametri, uzunligi, materiali va dopuski bilan 10–15 ta real qismdan jadval tuzing — undan kerakli o‘lcham ko‘rinadi. CNC tokarlik stanogini sotib olayotganda zavodda yoki omborda qabul majburiy: komplektlilikni tekshiring, sinov dasturini ishlating, sinov qismlarini o‘lchang, haqiqiy xususiyatlarni texnik xususiyatlar bilan solishtiring.
Xato: ishga tushirishda tejash. Xavf: stanok ishlaydi, lekin noto‘g‘ri geometriya va sozlash tufayli brak ketadi. Qanday oldini olish: ishga tushirish va operatorni o‘qitishni shartnomaga kiriting.
Yetkazib beruvchining qizil bayroqlari: texnik pasport va elektr sxemalari yo‘q, ishlab chiqaruvchi zavodni aytmaydi, qabul sinovlaridan bosh tortadi, servis kontaktlarini bermaydi.
Xitoydan bojxona rasmiylashtiruvi bilan yetkazib berish muddati odatda model va logistikaga qarab bir necha haftadan ikki-uch oygacha davom etadi; ishga tushirish bir necha kun qo‘shadi. Aniq muddatlarni yetkazib beruvchi shartnomada belgilaydi.
Tanlash bo‘yicha nazorat ro‘yxati va keyingi qadam: texnik topshiriq, tanlash, yetkazib berish va ishga tushirish
Yetkazib beruvchi bilan gaplashishdan oldin texnik topshiriqni tuzing. CNC tokarlik stanogini tanlash uchun nazorat ro‘yxati:
- diametri, uzunligi, materiali, dopuski bilan qismlar ro‘yxati;
- seriyalilik: oyiga nechta dona va partiya hajmi;
- yuritmali asbob va C o‘qi kerakmi;
- aniqlik va takrorlanuvchanlikka talablar;
- uchastka maydoni, elektr ta'minoti, havo, fundament;
- stoykani kim dasturlaydi va unga xizmat ko‘rsatadi;
- asbob-uskunalar va ishga tushirishni hisobga olgan byudjet.
Keyin — texnik topshiriqqa mos modelni tanlash. Agar nomenklatura keng bo‘lsa va o‘nlab texnik xususiyatlarni qo‘lda solishtirishni xohlamasangiz, AI uskuna tanlashdan foydalaning: u ro‘yxatni sizning parametrlaringiz bo‘yicha qisqartiradi. Tayyor variantlarni metallga ishlov berish stanoklari katalogida ko‘ring, o‘rnatish va ishga tushirishni esa servis va ishga tushirish orqali buyurtma qiling.
AliMall yondashuvi: texnik topshiriq bo‘yicha tanlash, Xitoydan yetkazib berish va bojxona rasmiylashtiruvi bilan, o‘rnatish, ishga tushirish va servis. Qismlaringizni AliMallda tavsiflab bering — va narxlar ro‘yxatiga emas, vazifaga mos stanok variantlarini oling.