 Производство
Какой экструдер нужен для производства полиэтиленовых пакетов
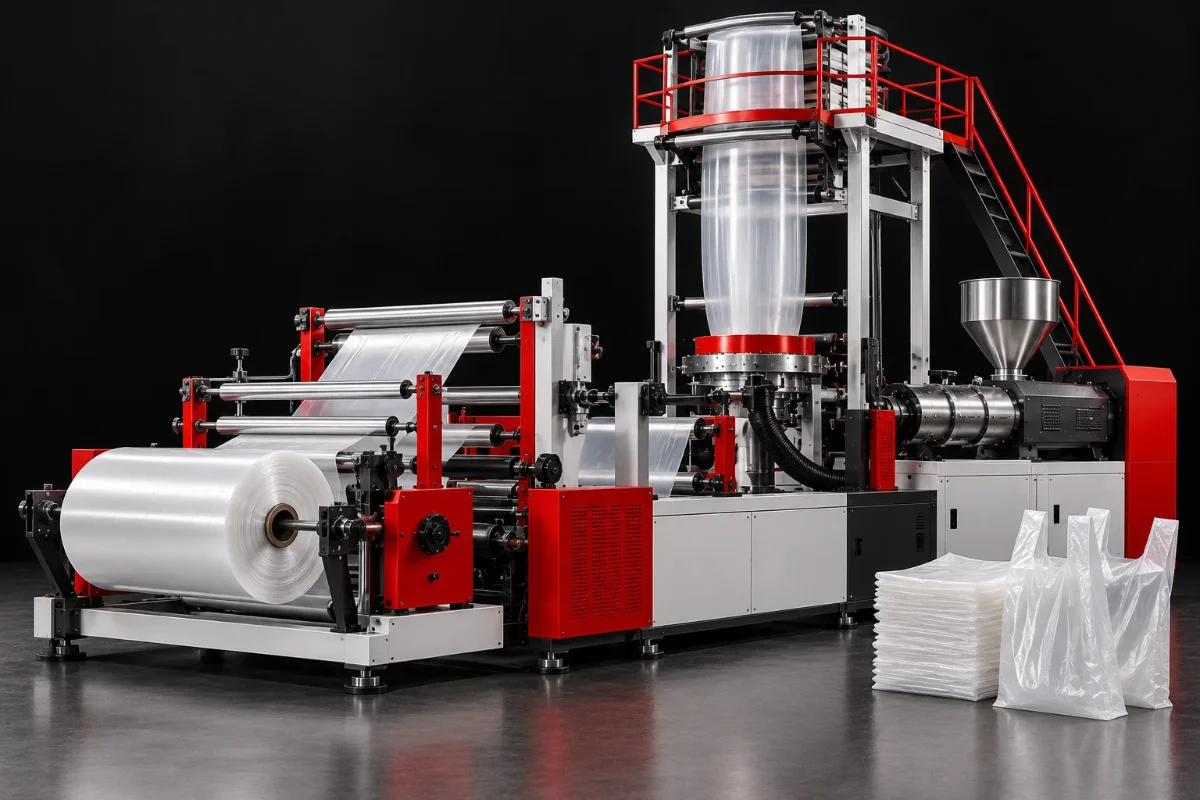
Как устроена линия производства полиэтиленовых пакетов
Многие предприниматели начинают с покупки пакетоделательной машины, рассчитывая сэкономить на экструдере и покупать готовую плёнку. На практике это удорожает пакет на 15–30% (наценка поставщика плёнки) и ставит вас в зависимость от сроков и ассортимента. Полный цикл включает два основных узла: экструдер для полиэтиленовой плёнки и пакетоделательную машину.
Экструдер расплавляет гранулы ПНД и ПВД и через кольцевую головку выдувает рукавную плёнку. Рукав проходит через устройство резки, складывается и наматывается в рулон. Пакетоделательная машина разматывает рулон, сваривает дно и боковые швы, отрезает пакет нужного размера. Для пакетов с прорубной ручкой или мешков для мусора может понадобиться фальцевальный узел и устройство для вырубки ручек.
Стандартная линия включает: экструдер с кольцевой головкой и системой охлаждения; устройство резки рукава; намотчик с регулировкой натяжения и счётчиком метража; пакетоделательную машину. Опционально добавляют фальцевальный узел, устройство для вырубки ручек, перфоратор, упаковочный стол. Для переработки вторичного сырья нужны гранулятор и дробилка.
При покупке уточните, какие узлы идут в базовой комплектации, а какие — опционально. Производительность пакетоделательной машины должна соответствовать объёму плёнки: если экструдер даёт 80 кг/час, а машина обрабатывает только 60 кг/час, часть плёнки уйдёт в брак или на склад.
Если вы только планируете запуск, начните с расчёта объёма. Для цеха производительностью 100–200 кг/час плёнки достаточно одношнекового экструдера и одной пакетоделательной машины. При выходе на 300–500 кг/час потребуется два экструдера или более мощная пакетоделательная машина с двумя дорожками.
Оборудование для производства полиэтиленовых изделий и пакетов можно подобрать в каталоге оборудование для производства полиэтиленовых изделий и пакетов.
Типы экструдеров для полиэтиленовой плёнки и какую плёнку они дают
Для переработки полиэтилена применяют одношнековые и двухшнековые экструдеры. Одношнековые — самые распространённые в производстве плёнки. Они просты в обслуживании, надёжны, дают стабильную плёнку толщиной 8–150 мкм. Двухшнековые используют для компаундирования (добавления красителей, наполнителей) или при переработке вторичного сырья с неоднородным составом. Для стандартных пакетов из первичного ПНД/ПВД достаточно одношнекового экструдера.
По способу формования различают экструдеры с кольцевой головкой (рукавная плёнка) и с плоской щелевой головкой (плоская плёнка с последующей ориентацией). Для пакетов чаще применяют рукавную схему: она позволяет быстро перенастраивать ширину и толщину, а плёнка получается равномерной по толщине.
Отношение длины шнека к его диаметру (L/D) для плёнки оптимально 25–30. При меньшем значении расплав не успевает гомогенизироваться, возможны колебания толщины и разнотолщинность. Современные экструдеры оснащают зонами дегазации и динамической системой охлаждения кольца, что улучшает качество плёнки.
Если вы планируете выпускать пакеты для пищевых продуктов, уточните у поставщика наличие сертификатов на материалы и соответствие санитарным нормам. Технические регламенты на полимерную упаковку в Узбекистане можно найти в открытых источниках, например, на портале Uzstandard.
Как читать характеристики экструдера: диаметр шнека, L/D, производительность, мощность
В паспорте экструдера указывают несколько ключевых параметров. Диаметр шнека (D) определяет объём камеры плавления и напрямую связан с производительностью. Для малых цехов подходят шнеки 45–60 мм, для средних — 75–90 мм, для крупных — 100–120 мм. Производительность зависит также от скорости вращения шнека и типа перерабатываемого материала.
Мощность привода (кВт) показывает, сколько энергии потребляет экструдер. Ориентировочно для шнека 60 мм требуется 18–22 кВт, для 90 мм — 45–55 кВт. Большой запас мощности увеличивает расход электроэнергии. Оптимально, когда привод обеспечивает стабильные обороты под нагрузкой.
Производительность указывают в кг/час. Для плёнки толщиной 20–50 мкм экструдер с диаметром шнека 60 мм обычно выдаёт 60–100 кг/час. Реальная цифра зависит от ширины рукава, толщины плёнки и качества сырья. На неё влияет и система охлаждения: при интенсивном охлаждении можно повысить скорость без потери качества.
| Диаметр шнека, мм | L/D | Производительность, кг/час | Мощность, кВт | Типичное применение |
|---|---|---|---|---|
| 45–50 | 25–28 | 30–50 | 11–15 | Малый цех, фасовочные пакеты |
| 60–65 | 28–30 | 60–100 | 18–22 | Средний цех, пакеты с ручками |
| 75–80 | 30–32 | 120–180 | 30–40 | Крупный цех, мешки |
| 90–100 | 30–33 | 200–300 | 45–60 | Высокопроизводительная линия |
При выборе оборудования для производства пакетов учитывайте не только паспортные данные, но и репутацию производителя, доступность запчастей и сервиса в регионе.
Как выбрать экструдер под тип пакета, толщину плёнки и объём производства
Для фасовочных пакетов из ПНД толщиной 8–15 мкм нужен экструдер с высокой скоростью и хорошим охлаждением. Если планируете выпускать пакеты с прорубной ручкой из ПВД толщиной 25–50 мкм, потребуется более мощный привод и система стабилизации толщины. Для мешков для мусора (толщина 30–70 мкм) подойдёт экструдер с диаметром шнека 75–90 мм.
Объём производства считайте от спроса. Например, если вам нужно 500 кг пакетов в сутки при работе в одну смену (8 часов), производительность линии должна быть не менее 500 / 8 = 62,5 кг/час. С учётом потерь и брака закладывайте запас 15–20%. Получается, нужен экструдер на 75–80 кг/час. По таблице выше это модель с диаметром шнека 60–65 мм.
Если у вас нет опыта в подборе, воспользуйтесь AI-подбором оборудования: укажите тип пакета, желаемый объём и бюджет, система предложит подходящие модели. Это экономит время на сравнении десятков вариантов.
Как рассчитать окупаемость линии
Окупаемость считайте от валовой прибыли: выручка минус сырьё, электроэнергия, ФОТ и аренда. Возьмите рыночные ориентиры для своего региона. Пример для линии 60 кг/час при работе 8 часов в сутки 22 дня в месяц: месячный выпуск 60 × 8 × 22 = 10 560 кг. При цене плёнки 180 руб./кг выручка составит 10 560 × 180 = 1 900 800 руб.
Затраты: сырьё 10 560 × 120 = 1 267 200 руб., электроэнергия 22 кВт × 8 ч × 22 дн × 5 руб. = 19 360 руб., ФОТ двух операторов 120 000 руб., аренда 60 000 руб. Итого 1 466 560 руб. Валовая прибыль 434 240 руб. в месяц. При стоимости линии 3 млн руб. срок возврата 3 000 000 / 434 240 ≈ 7 месяцев. Подставьте свои цены и объёмы: срок = стоимость линии / (выручка − переменные и постоянные расходы).
Монтаж, подключение и пусконаладка линии в цехе: что подготовить
До приезда линии подготовьте помещение. Требования к цеху: площадь не менее 80–100 м² для размещения экструдера и пакетоделательной машины с проходами, высота потолков не менее 3,5 м (для вертикальной вытяжки рукава), бетонный пол с ровной поверхностью. Электропитание: трёхфазная сеть 380 В, мощность зависит от модели (обычно 30–60 кВт для средней линии). Подведите воду для охлаждения (если система водяная) и обеспечьте вентиляцию.
Монтаж и пусконаладку выполняют специалисты. Они выставляют оборудование по уровню, подключают электрику, систему охлаждения, проверяют работу всех узлов, настраивают температурные режимы и скорость. После пусконаладки проводят пробный запуск и обучение персонала. Заказать эти работы можно через сервис монтажа и пусконаладки.
Типичные ошибки при подготовке цеха:
- Недостаточная мощность электросети приводит к постоянным перегрузкам и остановкам.
- Отсутствие приточной вентиляции: в цехе становится жарко, пары пластика накапливаются.
- Неровный пол: оборудование вибрирует, страдает качество плёнки.
Проверьте заранее: напряжение в сети под нагрузкой, состояние пола (перепад не более 2 мм на 1 м), наличие места для складирования сырья и готовой продукции.
Сервис, расходники и запчасти: как продлить срок службы экструдера
Экструдер — машина с движущимися частями, которые изнашиваются. Основные расходники: шнек и цилиндр (изнашиваются от абразивных частиц), фильтры, нагревательные элементы, ремни, подшипники. Чтобы продлить срок службы, соблюдайте регламент обслуживания: очищайте шнек при смене материала, проверяйте состояние фильтров, смазывайте подшипники.
Используйте качественное сырьё: гранулы с посторонними включениями ускоряют износ шнека. Если перерабатываете вторичное сырьё, установите дополнительный фильтр. Ведите журнал обслуживания: отмечайте замену расходников, чтобы не пропустить плановую замену.
Сервисные центры в Узбекистане не всегда имеют запчасти для китайского оборудования. Поэтому при выборе поставщика уточните, как организована поставка запчастей: сроки, наличие на складе, стоимость. Компания AliMall обеспечивает гарантийное и постгарантийное обслуживание, а также поставку расходных материалов.
Если нужно быстро найти запчасть, обратитесь в сервисную службу AliMall: инженеры помогут идентифицировать деталь по модели экструдера.
Красные флаги при выборе поставщика экструдера
- Нет запчастей на складе: уточните наличие шнека, фильтров, нагревателей и сроки поставки под заказ.
- Нет сертификатов на пищевую плёнку: для пакетов под продукты запросите документы на материалы.
- Неясна схема пусконаладки: кто выставляет оборудование, обучает персонал и что входит в стоимость.
- Не дают запустить пробную партию: попросите видео работы линии на вашем сырье или тестовый запуск.
- Размытые гарантийные условия: фиксируйте срок гарантии, перечень гарантийных случаев и порядок ремонта в договоре.
Выбор экструдера для производства полиэтиленовых пакетов сводится к трём шагам: определите тип пакета и толщину плёнки, рассчитайте необходимую производительность с запасом 15–20%, подберите модель с подходящим диаметром шнека и L/D. Не забудьте про пакетоделательную машину: её производительность должна соответствовать экструдеру. Подготовьте цех: электрика, вентиляция, ровный пол. Доверьте монтаж и пусконаладку специалистам, чтобы получить качественную плёнку с первого запуска. Компания AliMall поможет подобрать оборудование, организует доставку и растаможку, выполнит монтаж и обеспечит сервисную поддержку.